电子恒温PPR热熔器 20-32与20-63管道焊接全能指南
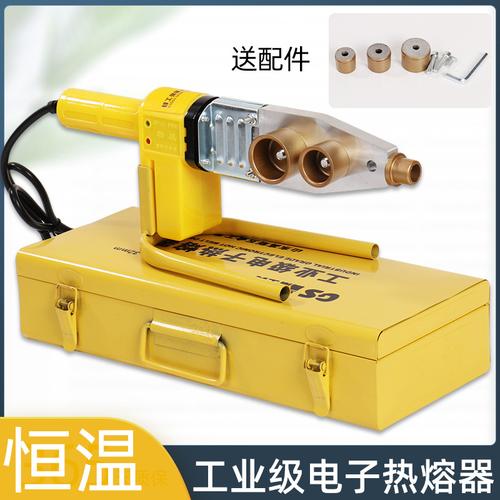
在水暖管道施工与维修中,PPR(无规共聚聚丙烯)管材因其耐腐蚀、耐高温、使用寿命长等优点被广泛使用,而热熔连接是PPR管道最可靠、最常用的连接方式。一款性能稳定的热熔器(又称熔接机、焊管机)是水暖工必备的工具,直接关系到管道系统的密封性与安全性。
一、热熔器工作原理与核心参数
热熔器通过电加热板将温度维持在PPR材料的熔融温度(通常为260℃左右),使管材与管件表面熔融,然后迅速插接并冷却,形成一体化的连接。市场上常见的规格有两类:
- 20-32型电子恒温热熔器:适用于外径20mm、25mm、32mm的PPR管,覆盖家庭装修中最常用的4分管和6分管场景。
- 20-63型电子恒温热熔器:适用管径扩展至20mm、25mm、32mm、40mm、50mm、63mm,可满足更大的主供水管道及小型工程需求。
“电子恒温”意味着设备采用电子温控系统,相比传统机械式温控,具有控温更精准、温度波动小、预热速度快、节能省电的特点,通常配有数字显示屏,可实时监控加热板温度,部分高端型号还支持温度设定记忆与过热保护功能,显著提升焊接质量的一致性。
二、正确使用热熔器的步骤
- 准备工具与管材:确认热熔器型号与管材规格匹配(20-32或20-63),准备对应尺寸的加热模头。使用前清洁管材与管件表面,确保无油污、水分。
- 安装模头并预热:将模头固定在加热板上,接通电源,设定温度至260℃(PPR推荐值),等待指示灯显示达到设定温度。电子恒温机型通常预热时间仅需数分钟。
- 切割与标记:用专用管剪垂直切割管材,确保切口平整无毛刺。在管材端部用记号笔标记插入深度(等于管件承口深度)。
- 加热熔接:将管材与管件同时插入加热模头两侧,按规格控制加热时间(如20mm管约5秒,32mm管约8秒,63mm管约15-20秒),避免过度加热导致管材变软塌陷。
- 迅速插接:加热完成后,立即将管材与管件从模头拔出,并在数秒内匀速插入到位(不得旋转),保持轴向压力直至冷却。
- 冷却检查:连接后需自然冷却至少30分钟以上,期间严禁移动或加压。冷却后检查焊圈是否均匀、有无虚焊或渗漏。
三、电子恒温的优势与选购要点
优势:
- 温度控制精准:电子恒温系统可避免机械式温控的巨大温差(±15℃以上),减少因温度不当导致的虚焊或过熔。
- 操作直观:数码显示温度,便于新手快速上手。
- 安全保护:具备过热保护、防干烧设计,延长设备寿命。
- 能效高:快速升温、保温稳定,节省等待时间。
选购要点:
- 根据常用管径选择功率:20-32型一般800W-1000W,20-63型建议1500W以上,确保大管径加热效率。
- 优选带有铝制或铜制 heating plate 的机型,热传导均匀;模头涂层应耐磨防粘。
- 检查是否具备温度校准功能,以及品牌售后与质保期。
- 水暖施工安全第一,选购通过CCC认证的产品,电缆线径应符合功率要求。
四、水暖管道零件的配套与维护
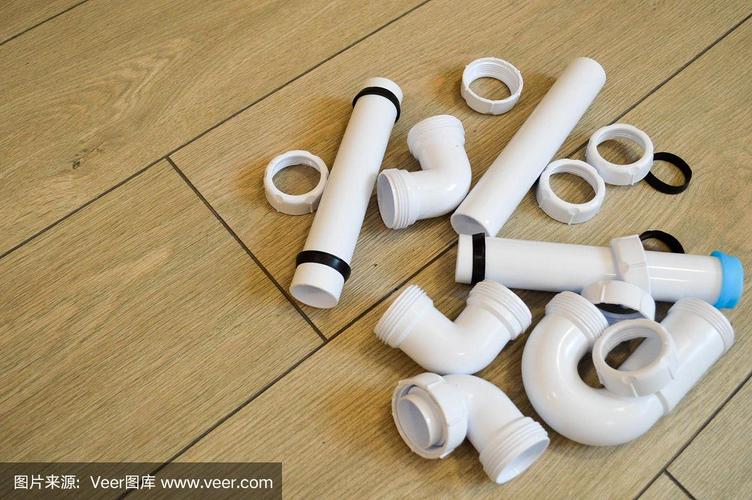
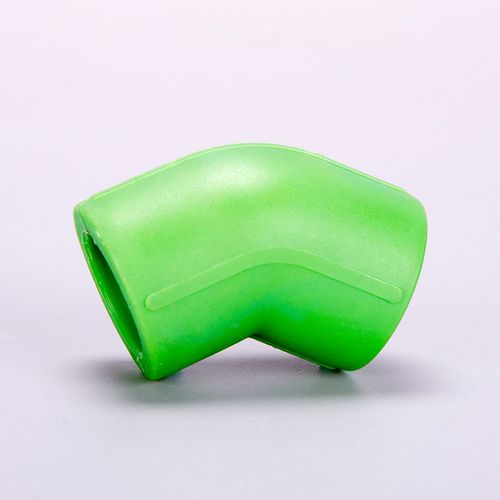
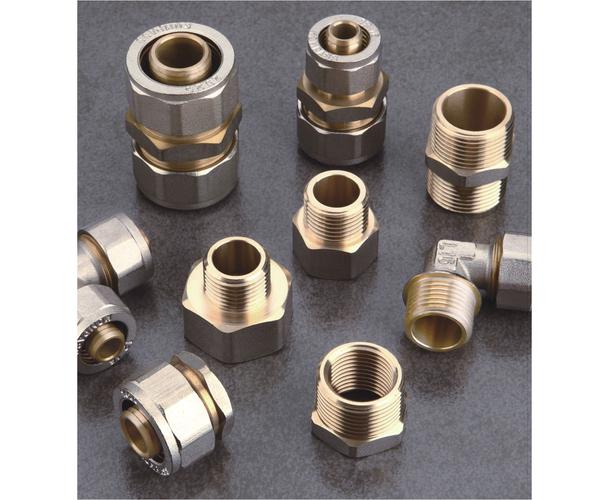
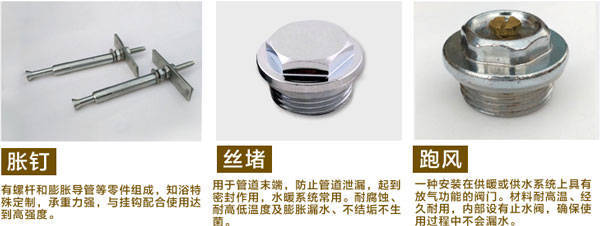
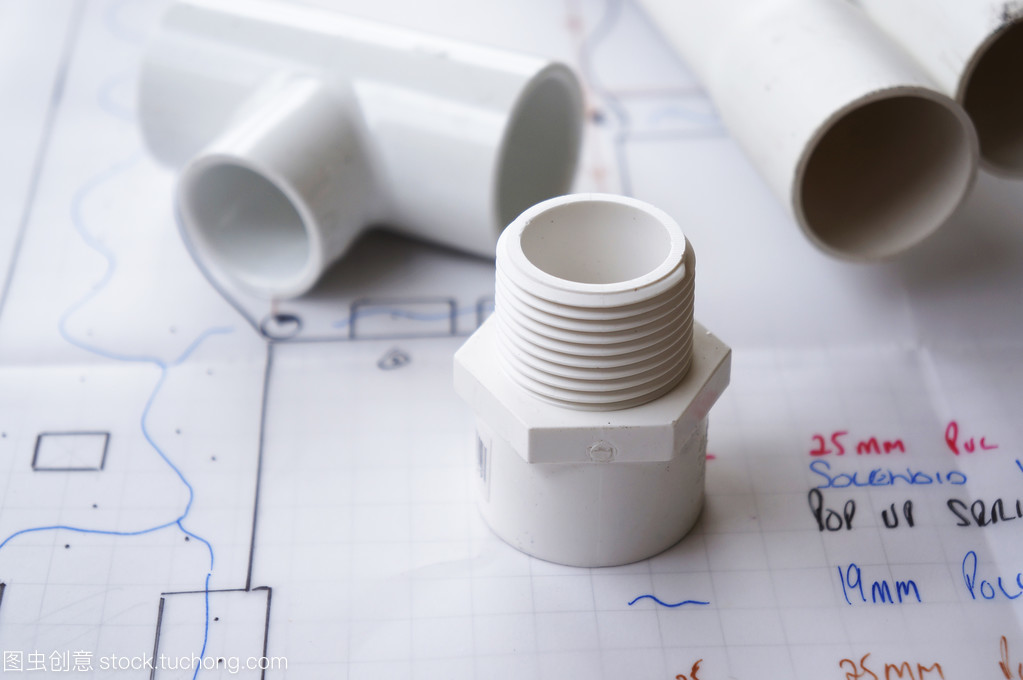
热熔器只是工具,管道系统的完整性依赖于配件质量。常见PPR管件包括:直接、弯头、三通、过桥弯、内丝/外丝接头、阀门等。建议购买同一品牌、同一原料体系的管材与管件,以确保熔融指数一致,连接更可靠。熔接后要检查焊口有无歪斜、鼓包。若发现焊口渗漏,只能切除重焊,不可修补。
日常维护热熔器时,应在冷却后清理加热板与模头上的塑料残渣,避免影响下次加热效率。长期不用时,应切断电源,存放于干燥阴凉处,模头涂抹少量机油防锈。
五、常见问题解答
- 问:20-32和20-63热熔器能通用吗?
答:不能完全通用。20-63机型兼容20-32的管径范围,但反之不成立;若经常施工大管径,建议直接购买20-63型,但大功率机型体积较大,家庭DIY用户根据实际管径选择更经济。
- 问:电子恒温热熔器在户外使用要注意什么?
答:户外使用时需确保电源稳定,避免雨天或潮湿环境使用以防触电;若使用长电源线,线径须满足电流要求,防止过热。
- 问:加热时间参考值怎样获取?
答:一般参照管材厂家提供的熔接参数表,并结合环境温度微调。冬季温度低时,可适当延长5%-10%的加热时间。
正确选用和操作电子恒温热熔器,是保证PPR管道系统长期不漏水的关键。无论是家装中的20-32小管,还是工程中的63mm主供水管,掌握热熔工艺与选取高质量的水暖管件,才能让每次焊接都一滴不漏、安心无忧。
如若转载,请注明出处:http://www.zbgyjt.com/product/32.html
更新时间:2026-11-01 21:09:53